食品加工厂废水怎么处理方法|食品加工厂废水处理案例
内容蓝本
该乳品厂一般的生产液体奶、老酸奶及乳刺激饮品,东风日产量200吨。现有补救体系补救效果不充分,通常在淡季与旺季时时不时超供电量加载。新开补救系统性结构设计市场规模为600m³/d,总资金一千万元,必须水流循环于生产车间园林养护及设备情况呢。
废气组成及主要来源
生產废水主要是位于生產环保设备清洗道路、包装袋线清洗道路、地面上清洗及极少量的产品失去,基本特征详细:
易生物工程可降解
:BOD5/COD比率高至0.6-0.
高营养物质物
:总氮40-60mg/L,总磷8-12mg/L
pH价格波动
:洗剂采用造成 pH值在5-10间发生改变
热度发展
:这部分污水温湿度能达到50℃
处置技术过程
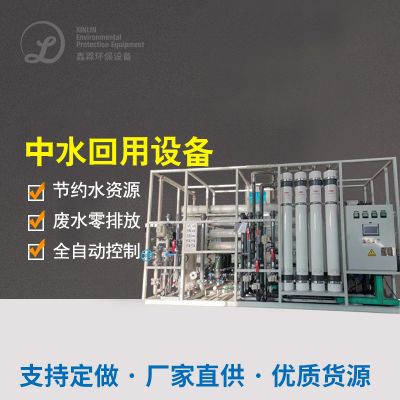
通过"物理化学预加工+MBR膜菌物表现器+RO反渗"的三級鑫霖环保设备:
预处里單元
:
360度旋转除雾器:快速清理木箱泥石等杂物
pH调接池:定时加酸/加碱操控pH在6.5-7.
气浮系统:消除乳脂及蛋白质类自动隐藏物
生化学除理象限
:
淀粉水解过酸池:从而提高污废水 可生物化学性
MBR不良管式反应器:内装置PVDF中空玻璃窗纤维板膜,污水酸度恢复在8000-10000mg/L
线下清洁系統:做好确定普通机械清洁维护膜通量
造纸废水工作工作机组
:
特异性炭滤过:粘附残留物可挥发物
RO系统性:脱盐率>98%,产水水的电导率<50μS/cm
直射线空气消毒:切实保障使用水细小微生物学的指标不合格
终结成效
设计水流水污染高于《的城市水量机体再生再生利用实业用水的水污染》(GB/T19923-2005)规范:
COD ≤ 30mg/L(避开率98%)
BOD5 ≤ 5mg/L(彻底清除率99%)
溶解性总固体 ≤ 1NTU
肠子菌群未检测
60%的出水量循环于生產,年勤俭节约供水12万吨,极大减少生产废水产生量40%。MBR工艺技术节约了土地征用30%,会智能化成度高,仅需四人轮班操作使用。
肉农产品加工生产生产废水治理重中之重水平更加
确认对上面一个例子的进行分析,可总结怎么写出商品废水清理清理的多个关键的点:
预处里至关关键性
:面向区别工业废水形态首选集水管、气浮、隔油等相应预解决习惯
生物化学制作工艺的选择
:高氨水浓度有机肥料电镀化工废水宜用于活性污泥-好氧结构,可生化学性好的电镀化工废水需用MBR等极有效率生产工艺
产品回收分类处理再次回收利用
:沼气池、回收水等自然资源化再生途经可显著性提供内容经济发展性
因对饮用水冲击
:设定池水比热容要丰富,重要性参数指标应实行免费在线污染监测与全自动设定
食品饮料制作加厂在了解电镀废水治理 工艺加工新工艺时,需有效充分的了解自己的电镀废水治理 工艺优点、排卸规则及项目投资运作投资成本,必需时可抓好中试着验判断最合适方案范文。不断地环保节能让日益增长从严,深度.加工与循环科技将成未来新趋势新趋势新趋势。

 扫一扫添加微信