乳化切削液废水怎么处理方法|乳化切削液废水处理案例
品牌的背景
某汽车汽车零组件制作业厂具体生产方式加工制造打着机缸体、加速箱罩壳等精密模具组件,生产方式加工制造期间中不少实用助溶磨削液做好闭式冷却塔和润滑整体。是因为太久生产方式加工制造沉积,场区内贮存了不少高氧浓度助溶磨削液废气,COD(化工需氧量)将高达20000-50000mg/L,残剩余油量达到10%,且含有不少合金材料铝离子(如锌、镍、铜等)。该厂原来十分简单的油池加工整体不可能需要满足排污规范,急用升级成改革。
化工废水基本成分及源
废液重要主要是来出自于机床主轴工作全过程中的车削液更新、机械擦拭相应地坪冲泡水。重要危害物也包括:
矿石油及合出挥发性的油脂
表层活性酶类剂(搅拌剂)
金属制车削加工残渣(铁、铝、铜等)
防腐防锈剂、除菌剂等加剂
解决加工过程流程图
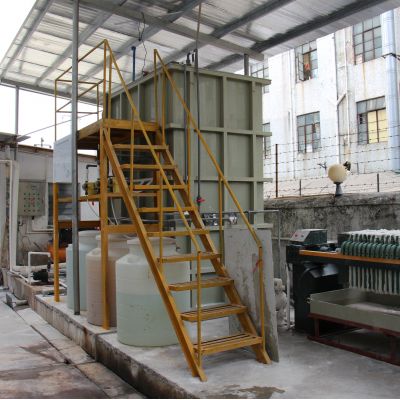
针对性该厂的高酸度乳化设备切销液化工废水,按照“破乳+气浮+生化学加工+层次脱水”的乐队组合施工工艺:
预处里(破乳)
采取酸性反应破乳法,加药氢氧化钾调理pH至2-3,使油脂破乳。
破乳后进入结晶池,除去大地方浮油和浮窗物。
气浮处置
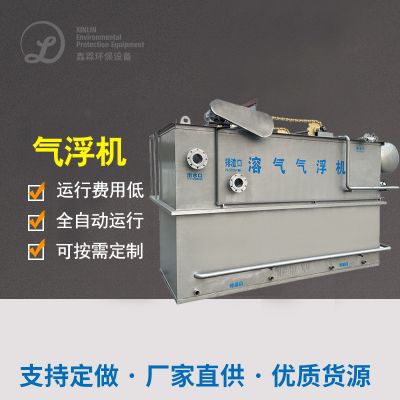
通过溶气气浮(DAF)进步骤删去的细小油滴和悬浊液物资。
污泥脱水配位聚氯化铝(PAC)和pp聚丙烯酰胺(PAM)增加二沉池特效。
什么是生化操作
主要包括淀粉水解碱化+排斥硫化施工工艺,挥发废河中的充分弄脏物。
操纵容解氧(DO)在2-4mg/L,确认微菌物渗透性。
长度处理
适用几丁质酶炭离心分离+多媒介过滤程序,进一大步的还原残余COD和亮度。
结果出水出水经分光光度计线杀菌后循环或不合格排卸。
终于成果
COD由起始的50000mg/L调至80mg/L接下来,除去率>99%。
动植物油耗从10%降低5mg/L低于,高于《污水处理综合性排放规范规范》(GB 8978-1996)一个规范。
彩石铁离子含铁契合制造业回收利用规范,个部分水回收利用于生产线上擦拭。

 扫一扫添加微信