某车辆车身厂激光焊接厂房烟气粉尘密集源头治理项目流程
工作背景图案
,但因装配车间本职工作台分布、再生器风口尺寸小(<2000m/h),造成 装配车间粉尘溶度自由高达15mg/m(远超《本职工作空间危害客观因素事业类型了解标准值》GBZ 2.1-2019的4mg/m),操作员长时露出于锰、铬等血本属粉尘中,事业类型安全健康风险点体现。2023-5年,商家开机“集约化式电焊焊接粉尘生态环境治理”项目工程。
的废气特征描述研究分析
焊接工艺生产废气是焊接工艺生产工作中材料溶化减压蒸馏后冷却构成的气溶胶,价值体系特别:
成份复杂的:含Fe₃O₄(铁锈)、MnO₂(焊丝金属)、Cr₂O₃(不锈钢材料焊材)、SiO₂(药皮)等,颗粒直径小(0.1-1μm,占80%往上);
性能参数基本特征:总功率5万m³/h,有机废气浓度~15mg/m³,室温~25℃,散发出来点分散性(20个车间工作台,宽度5-10m);
管治困难:孔径小难拾取、功位单一难处理、天价属水污染需严厉调控。
进行处理施工工艺方案
采取“原头封闭空间+低效收藏+高吸附”设计,内在是采用“脱贫气体吸附+高高画质吸附”消除分散化流水线工的焊接烟尘问题:
功位收录设备:
所有焊接生产治具设侧吸式集气罩(长度500mm×500mm,距焊点30cm),捕集器率>95%;
部门经理道主要采用镀锌管螺旋运动的管道(直径怎么算400mm,风速等级15m/s),杜绝吸灰;
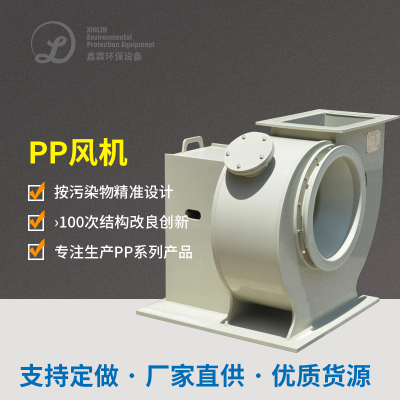
轴流真空风机使用高压力抽滤轴流真空风机(新风速十万元,那么你就可以利用这十万元m³/h,风速3500Pa),确保安全生产每隔排水管新风速透亮。
烟气粉尘活性炭过滤系统的:
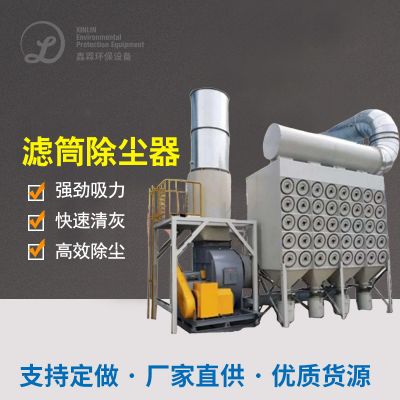
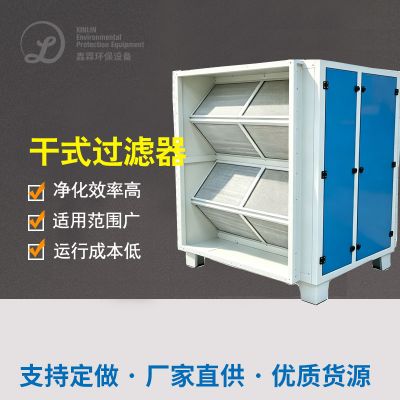
组长道连接滤筒除尘设备器(应用L-500,过滤装置系统总面积500m²),使用PTFE滚涂滤筒(过滤装置系统精密度较0.3μm,吸收率>99.9%);
清灰的方式为激光脉冲喷吹(压0.6MPa,时期10min/次),以免 滤筒堵死;
洁净后气物经排气口筒(极度15m)直接排放,氧浓度<1mg/m³。
重要环保设备与参数设置
集气罩:利用主动吸气臂,可360°翻转,复盖焊点领域;
滤筒烟气净化器:滤筒总数量200个,过滤水风压1.2m/min,摩阻<1000Pa;
把控好软件系统:PLC+变频柜器,不同焊结流水线工开启设备总数缓解离心风机頻率,轻载时新风量降下来50%,低碳30%。
使用作用与成效
工作身心健康提升:工厂焊接烟尘溶度从15mg/m³降低0.8mg/m³,超过发达国家规定,人工血锰、血铬要求恢复到正常情况正常情况;
的生产速度增加:余光明晰,焊合格证率从95%升到98%,月高产能500套;
成本投入节约资源:中国手推式油烟吸尘器年养护资金7万元,汇集体系仅需三万元(滤筒生存期1多六个月,原中国手推式滤清器3六个月);
合规经营性:根据行业干净评述,领取“应急产量规则化公司”装备。

 扫一扫添加微信