啤酒污水处理厂废气怎么处理方法|啤酒污水处理厂废气处理案例
该项目环境
:
厂内区域空间不多,废气排放新风量小(5000m³/h)但溶度高(CH₄总额15%),传统意义工序没有符合。
处理计划
:
制作工艺程序流程
:
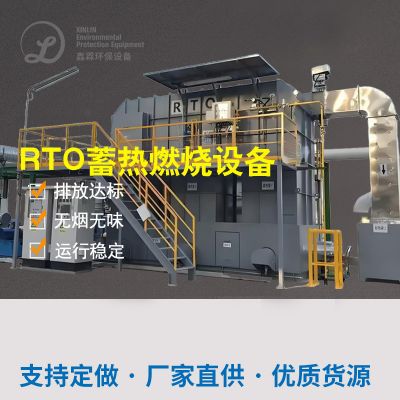
废水获取 → 冷疑出现脱水 → RTO蓄热自燃(加工处理CH₄及VOCs) → 余热回收于电炉。
技术性成效
:
RTO体统热成功率达95%,二氧化氮转化率为CO₂并收回热能工程。
包块化设计构思,占地面积仅50㎡。
运营效果好
:
VOCs去掉率>98%,年合理安排蒸汽加热费用的17万元。
产品投入资金2今年年底进行能效报酬率回笼。
四、的行业总的与今后潮流
存在问题阐述
:
纯生啤酒商家有机废气物处理扫盲率过少60%,小微型商家仍以简单的消防喷淋是以。
环保型法规标准趋严,广州、杭州等地已规定要求在线平台探测H₂S和VOCs。
提高朝向
:
精准服务控源
:调优污水储存工序缩减水解酸化池段产气。
聪明系统运维
:获取物连机网高技术公交实时的调整产品运作。
环境无害化借助
:推广营销沼气的出现火力发电或电磁能收购 方式。
技巧安利
:
高氧化还原电位废液:优先选选“空调蒸发器+RTO”搭配。
低渗透压臭气:菌物法+光崔化更具有市场性能。
能够上面的典例可見,黑啤污废水工作厂废液整冶需“因厂施治”,构建产生特征描述与利润费用预算选泽的技术路线图。未來近年来碳降碳规范提供,还具有污染源把控与能源开发回收公司的解决方案将已成为比较主流。

 扫一扫添加微信