手工焊接粉尘废水简况
焊结进程中引发的尾气尾气是制造业尾气管理的关键之首。焊结尾气关键由塑料钝化物、氟化物、嗅氧、氮钝化物与一钝化碳等组成了,其部分繁杂且伤害性大。焊结尾气的粒级通常情况下在0.01~1μm两者,是属于可吸进去粒子物(PM2.5及PM10),经常性吸进去会诱发焊接职业的bing(如尘肺bing、塑料烟热等),一起也会的污染車间及相关生态。
对接焊有机废气治理的重点因素其中包括:
焊材脉冲焊
:有非常多轻金属空气氧化物质和氟化物。
空气庇护焊(MIG/MAG)
:产生二腐蚀碳和氮腐蚀物转为。
电弧焊
:焊接烟尘量对于较少,但仍有微害甲烷气体挥发释放。
激光器焊/等阴离子焊
:粉尘颗粒剂更十分细小,更难过滤。
焊结飘尘烟气加工处理问题与难点
重要重难点
颗粒状物小小,易悬停
:手工焊接废气颗粒直径小,传统意义过滤器模式易于高过滤。
物质很复杂,渗透性强
:含巨资属、氟化物等,需争性方面清理。
烟气溫度高
:大部分焊流程(如等阴离子焊)粉尘温差较高,应响环保设备期。
車间空气干扰信号
:电弧焊接办公工位疏散,焊接烟尘易传播,处理难点。
净化处理关键点
根源上获取
:利用部分排风机罩、吸气臂等,提高认识烟气在发展前执行死刑获。
高效化脱水
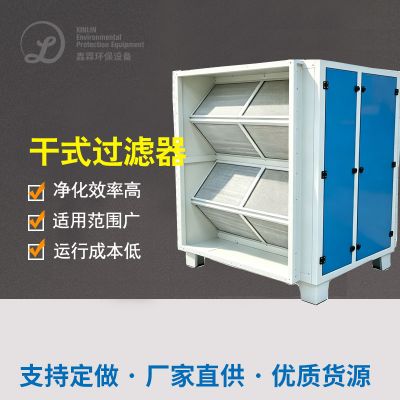
:运行袋式除灰、人体静电除灰或滤筒除灰水平,切实保障清洁能力。
多极治理
:根据臭氧杀菌、氮钝化物等气态破坏物,需相结合渗透性炭吸附性或离子液体烧。
节能减排开发
:调优功率管控,缩减进行高能耗。
精选的例子探讨
真实案例1:某大型的过程机生产设备厂焊接工艺焊接烟尘源头治理
顶目背景图
:该厂以轻型机械制造点焊有利于,按照CO₂混合气体保障焊和手工艺品电弧放电焊,烟气粉尘量大且含锰、铬等高价属。
处理方法
:
获得体统
:在4个电弧焊接办公工位正上方重新安装可变节吸气臂,确定废气科学规范捉捕。
治理设施设备
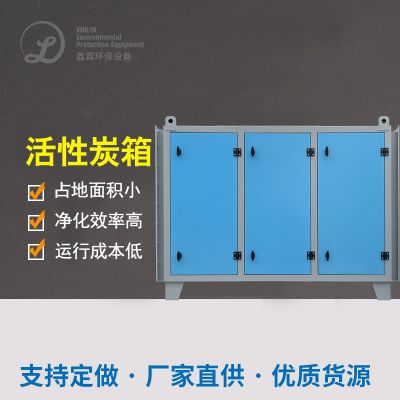
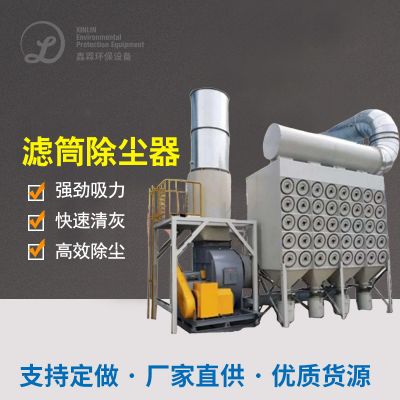
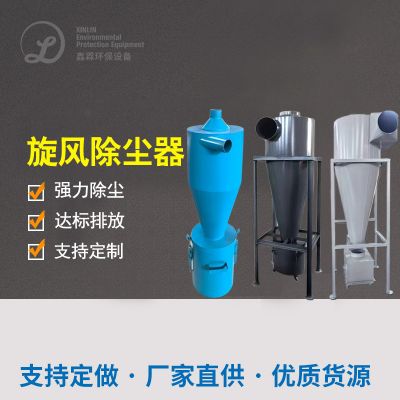
:进行“风暴吸尘+滤筒吸尘”三人组合,过滤系统利用率达99.9%。
的排放规定
:操作后小粒物盐浓度<5mg/m³,复合《大气层危害物整合减排规格》(GB16297-1996)。
开机运行使用效果
:
生产加工热空感觉量显著性调理,电焊工职业化bing发现率较低80%。
机器设备工作比较稳定,滤筒使用寿命达15个月以上的,养护费用低。

 扫一扫添加微信