酿造废气处理案例
废气处理案例客户公司介绍
客户公司为某大型酿造企业,专注于白酒、红酒、啤酒等多种酒类的生产。在生产过程中,该公司产生了大量的含有VOCs(挥发性有机化合物)、醇类、酯类等有机物的废气,这些废气不仅对环境造成污染,还可能影响员工的身体健康。为了积极响应国家环保政策,降低废气排放对环境的污染,该企业决定实施废气处理工程。
废气处理案例处理工艺
针对不同种类的酿造废气,该企业采用了以下处理工艺:
白酒废气处理工艺:
采用生物滤池与活性炭吸附相结合的联合处理工艺。废气首先通过生物滤池,利用滤池中的微生物降解废气中的VOCs,将其转化为无害的二氧化碳和水。然后,经过初步处理后的废气进入活性炭吸附装置,进一步去除残留的有机物和异味。
红酒废气处理工艺:
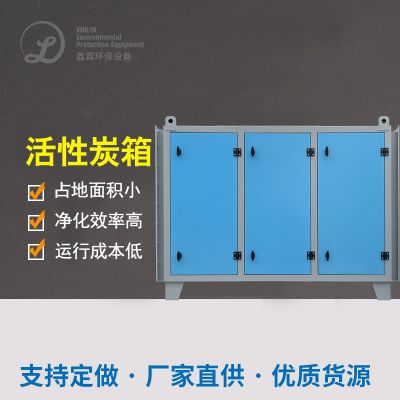
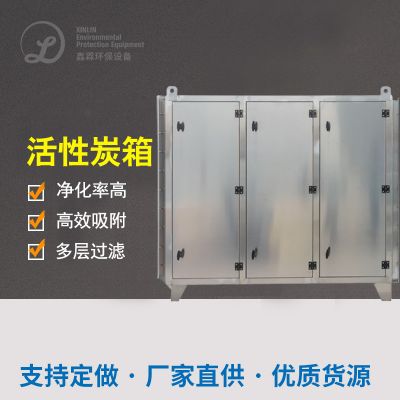
选择活性炭吸附法处理废气。废气首先进入活性炭吸附塔,利用活性炭的多孔性和高吸附性能,将废气中的有害物质吸附在活性炭表面。为确保处理效果,活性炭需要定期更换。
啤酒废气处理工艺:
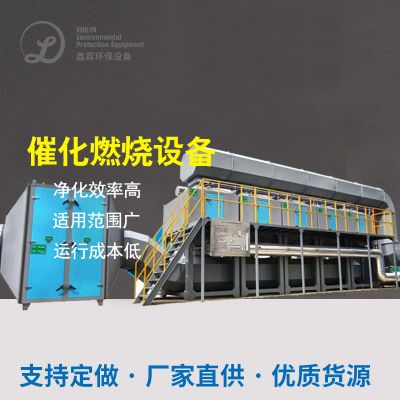
采用冷凝回收与催化燃烧相结合的组合工艺。废气首先通过冷凝器,利用温差将大部分酒精蒸汽冷凝为液体,回收回生产流程中再次利用。对于未能完全冷凝的废气,则进入催化燃烧装置,在催化剂的作用下,将有机物氧化分解为无害的二氧化碳和水蒸气。
设备选型与配置
该企业在废气处理设备的选型与配置上,充分考虑了废气的成分、处理效率和经济性等因素,具体配置如下:
微益生菌学滤池:选则高效能、稳定的的微益生菌学滤池产品,事关微微益生菌学的吸附实际效果。
渗透性炭吸装备:使用优良渗透性炭,保障气体的吸工作体验。直接,通过气体的工作量,有效性能渗透性炭吸塔的量和規格。
冷疑器:并选择高、节能环保的冷疑器生产设备,保证啤酒蒸汽发生器的冷疑再利用郊果。
催化反应剂的作用反应烧系统设计:适用高效性、安全稳定的催化反应剂的作用反应烧产品,为了确保有机肥料物的氧化反应可分解效用。同样,按照其气体的化学成分和溶液浓度,选择适合自己的催化反应剂的作用反应剂分类和用水量。
废气处理难点
酿造废气处理的难点主要包括以下几个方面:
生物碳烟粉尘物材质复杂化:酿酒生物碳烟粉尘物中包含有四种生物碳物和硅酸物,且渗透压波动性极大,加强了操作难度系数。
加工正确工作利用率追求高:为了让足够环保型追求,废液加工正确工作利用率一定要可达较高情况。这追求加工正确工作设施设备更具高效率、稳定的的加工正确工作业务能力。
条件性注重:有机废气治理办理须要进行非常多的钱财和水平,如何快速在保证质量办理效率的直接,削减运营管理成本价是企业公司须要改善的间题。
废气处理效果
经过废气处理工程的实施,该酿造企业的废气排放质量显著提升,具体效果如下:
烟气污染物未达到标准:经途治疗后的烟气污染物酸度远超过政府和特点污染物要求,实行了未达到标准污染物。
情况提高:有机的废气治理建筑项目的实行合理增多了有机的废气的废气,提高了周围情况线质量,消减了对周围市民的后果。
区域经济能力高生态效益不断提升自己:气液分离器回收公司新技术为中小型品牌面临了区域经济能力高生态效益,减小了制作成本低。也,有机废气物加工处理过程中的方案也不断提升自己了中小型品牌的环保节能艺术形象和中国社会工作感,促进企业的中小型品牌的持续性保持成长 。
综合上面的上述,该酿酒中小企业用地理学合情合理的烟气加工处工院艺和机 选择型号与性能,成功创业克服了烟气加工处里数学难题,完成了烟气考核标准排放物和情况保护性的互利共赢。

 扫一扫添加微信